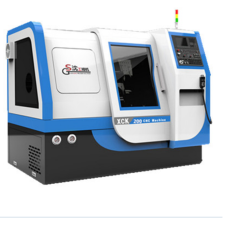
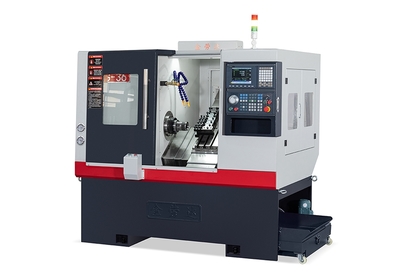
LC-46型CNC斜床身數控車床 精密加工的高效解決方案
在現代制造業中,數控車床作為核心裝備,其性能直接決定了零件的加工精度與生產效率。LC-46型CNC斜床身數控車床憑借其獨特的斜床身結構、高剛性設計和先進的數控系統,成為中小型精密回轉體零件加工的理想選擇。本文將從結構特點、性能優勢、應用領域及操作維護等方面,對LC-46型數控車床進行全面解析。
一、斜床身結構:穩定與排屑的完美結合
LC-46型數控車床采用30°或45°整體斜床身布局(常見為45°),這一設計帶來兩大核心優勢:
- 高剛性抗變形:斜床身使重力方向與主軸軸線形成合理夾角,切削力始終指向床身底部,大幅提升了機床的整體剛性。與傳統平床身相比,抗震能力提升約30%,尤其適合重切削和斷續切削工況。
- 順暢排屑:切屑在重力作用下自然滑落至集屑箱,避免堆積在加工區域,有效防止切屑纏繞刀具和工件。配合高壓冷卻系統,可輕松應對鋼件、鑄鐵等易產生長條切屑的材料。
床身采用高標號密烘鑄鐵(如HT300),經有限元分析優化筋板布局,進一步抑制了熱變形和振動。
二、核心配置與性能參數
LC-46型數控車床通常配備以下關鍵組件:
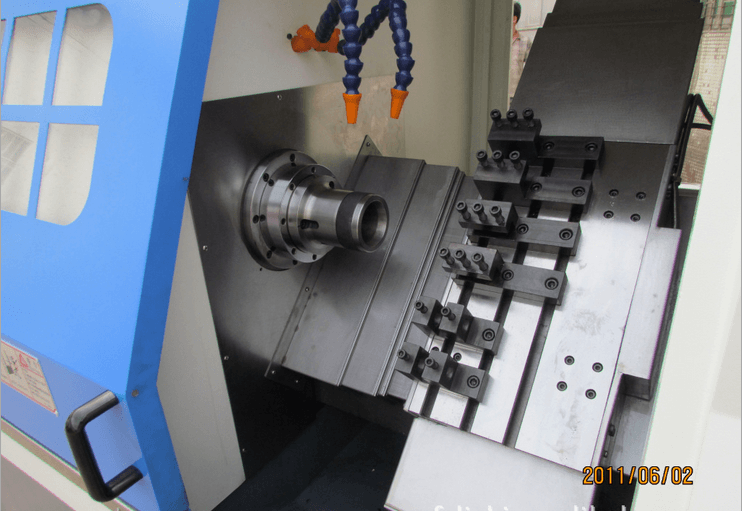
- 主軸系統:套筒式主軸單元,最高轉速可達6000rpm(可選配8000rpm),支持C軸分度功能(0.001°),實現車銑復合加工。主軸通孔直徑φ46mm,可加工棒料最大直徑42mm。
- 刀塔/排刀:標配8工位液壓刀塔,換刀時間僅0.2秒;也可選配12工位伺服刀塔,滿足復雜零件多工序需求。
- 進給軸:X/Z軸采用高精度直線滾柱導軌,快速移動速度達30m/min(X軸)/36m/min(Z軸),重復定位精度±0.002mm。
- 數控系統:可選配FANUC 0i-TF、SIEMENS 828D或三菱M80,支持多軸聯動、剛性攻絲和圓弧插補。
典型加工精度:圓度≤0.003mm,表面粗糙度Ra≤0.8μm(精車有色金屬可達Ra0.4μm)。
三、應用領域:從汽車零部件到精密儀器
LC-46型數控車床憑借高精度和高效率,廣泛應用于以下場景:
- 汽車工業:渦輪增壓器殼體、噴油嘴、剎車活塞、傳動軸等中小型回轉體零件的大批量加工。
- 液壓氣動:閥芯、閥座、缸套、接頭等需要嚴格尺寸公差的零件。
- 電子與儀器:電機軸、連接器、光學鏡筒等小型精密件。
- 醫療器械:骨釘、手術器械手柄、牙科種植體等(需配合專用夾具和潔凈切削)。
相比同規格平床身機床,LC-46型在加工細長軸時,因斜床身的徑向力分布更優,可減少約25%的彎曲變形。
四、操作與維護要點
為充分發揮LC-46型機床的性能,需注意以下實踐建議:
- 編程與對刀:利用工件坐標系(G54-G59)和刀具半徑補償(G41/G42),對斜床身機床需注意X軸方向與普車的相反(工件遠離操作者方向為X正向)。建議使用后置式刀座,減少干涉可能性。
- 熱管理:長時間加工前需預熱主軸15分鐘(低速空轉),環境溫度控制在20±5℃。每季度檢查冷卻液濃度和導軌潤滑油量。
- 精度校準:每半年用球桿儀或激光干涉儀檢測圓度和定位精度,重新預緊滾珠絲杠和導軌滑塊。
- 日常保養:每班清理切槽內切屑,檢查液壓刀塔的油壓(4.5-5.0MPa)和氣壓(0.6MPa),每月清洗主軸油冷機濾網。
###
LC-46型CNC斜床身數控車床融合了高剛度結構、精密驅動技術和靈活的數控系統,完美契合了制造業對“高精度、高效率、高穩定性”的追求。無論是多品種小批量生產,還是單一品種大批量加工,它都能通過合理的刀具配置和參數優化,實現優異的經濟效益。在選擇數控機床時,結合具體零件工藝需求與機床參數,才能發揮其最大潛力。
如若轉載,請注明出處:http://www.qkqjuvd.cn/product/45.html
更新時間:2026-10-15 18:43:27